

Un error de desarrollo casi nunca se paga en el desarrollo. Se paga tres meses después, cuando ya hay producción corriendo, clientes esperando y ninguna forma de volver atrás.
Y son casi siempre los mismos siete. No son errores de gente que no sabe: los cometen talleres con veinte años de oficio y marcas que ya exportan. Pasan porque en la etapa de desarrollo todo parece reversible, y para cuando deja de serlo ya nadie está mirando esas decisiones.
Ninguno ocurre en el tejido. Ocurren antes: en la selección del material, en el cálculo, y en las conversaciones que nunca se tuvieron con el proveedor.
Esta es la lista, con lo que cuesta cada una y cómo se evita.
Es el error más común y el más costoso.
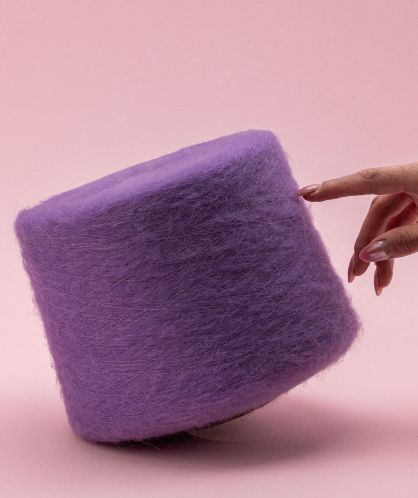
Un hilado en la mano no es un hilado en la prenda. Un cono puede sentirse extraordinario entre los dedos y dar un tejido que se deforma en el hombro, que cae distinto a la referencia o que resulta caluroso para el uso que le diste. La mano en el cono te dice cómo se siente la fibra; solo la muestra tejida te dice cómo se comporta. El comportamiento de un hilado cambia completamente según la galga de la máquina, la tensión de trabajo, el punto utilizado y el proceso de acabado posterior. Un hilado que en madeja parece voluminoso puede producir un tejido plano. Uno que parece fino puede generar un tejido con más cuerpo del esperado.
Aquí sirve un ejemplo que en Perú no necesita explicación: el frío de Lima y el frío de Arequipa no son el mismo frío. Lima tiene doce grados con humedad alta, y esa humedad atraviesa cualquier tejido plano y fino. Arequipa tiene doce grados secos con radiación fuerte de altura, y un abrigo pensado para Lima ahí sofoca al mediodía y no alcanza a las siete de la noche.
El mismo hilado, en la misma galga, funciona en una ciudad y falla en la otra. Un hilado cardado atrapa aire y aísla: resuelve la amplitud térmica de la altura seca. Un hilado peinado, fino y compacto, rinde mejor donde lo que hay que manejar es la humedad constante.
Cómo evitarlo: teje la muestra antes de decidir, en la galga y el punto reales de la colección, y evalúala lavada y con acabado, no en crudo. Nunca apruebes sobre una muestra tejida en la galga que el proveedor tenía a mano. Y define primero para qué clima y qué uso es la prenda: esa sola respuesta reduce el catálogo a la mitad antes de tocar un cono.
El segundo error tiene una firma inconfundible: la colección se queda sin hilado a un veinte por ciento del cierre.
Ocurre porque el cálculo se hace sobre la prenda perfecta, tejida por la máquina perfecta, sin una sola pieza de segunda. En producción real hay merma de arranque, tejidos de prueba, piezas fuera de medida, roturas de hilo, y muestras que se envían a clientes y no vuelven.
Ese margen no es un lujo, y hay un número que ayuda a dimensionarlo. El título del hilado dice cuántos metros hay por gramo: un Nm 1/9.4 como Suri Air rinde unos 9,400 metros por kilo, y un Nm 1/15.6 como Nuna Brushed, unos 15,600. Cuando el hilado es fino, un pequeño porcentaje de merma son cientos de metros que desaparecen sin que nadie note dónde.
Y el problema no termina en la cantidad. Termina en el lote: si el faltante aparece a mitad de producción, la reposición puede llegar con una variación de tono respecto del original, y la colección cierra con dos generaciones de prenda que no calzan.
Cómo evitarlo: calcula sobre el consumo real de tu muestra, no sobre la ficha, y súmale margen de merma más un colchón de reposición. Mide ese margen con tu propia data: la merma de tu última producción con un hilado comparable es el único número que sirve, porque depende de tu máquina y tu punto.
Y hazlo antes de cerrar la carta de colores, porque después ya no estás comprando hilado, estás negociando un lote urgente.
Un color aprobado en un cuadrado de diez por diez centímetros no es un color aprobado.
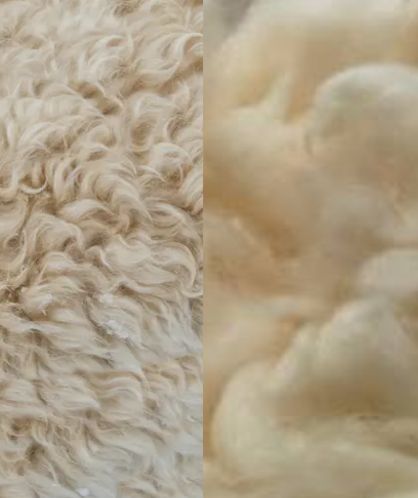
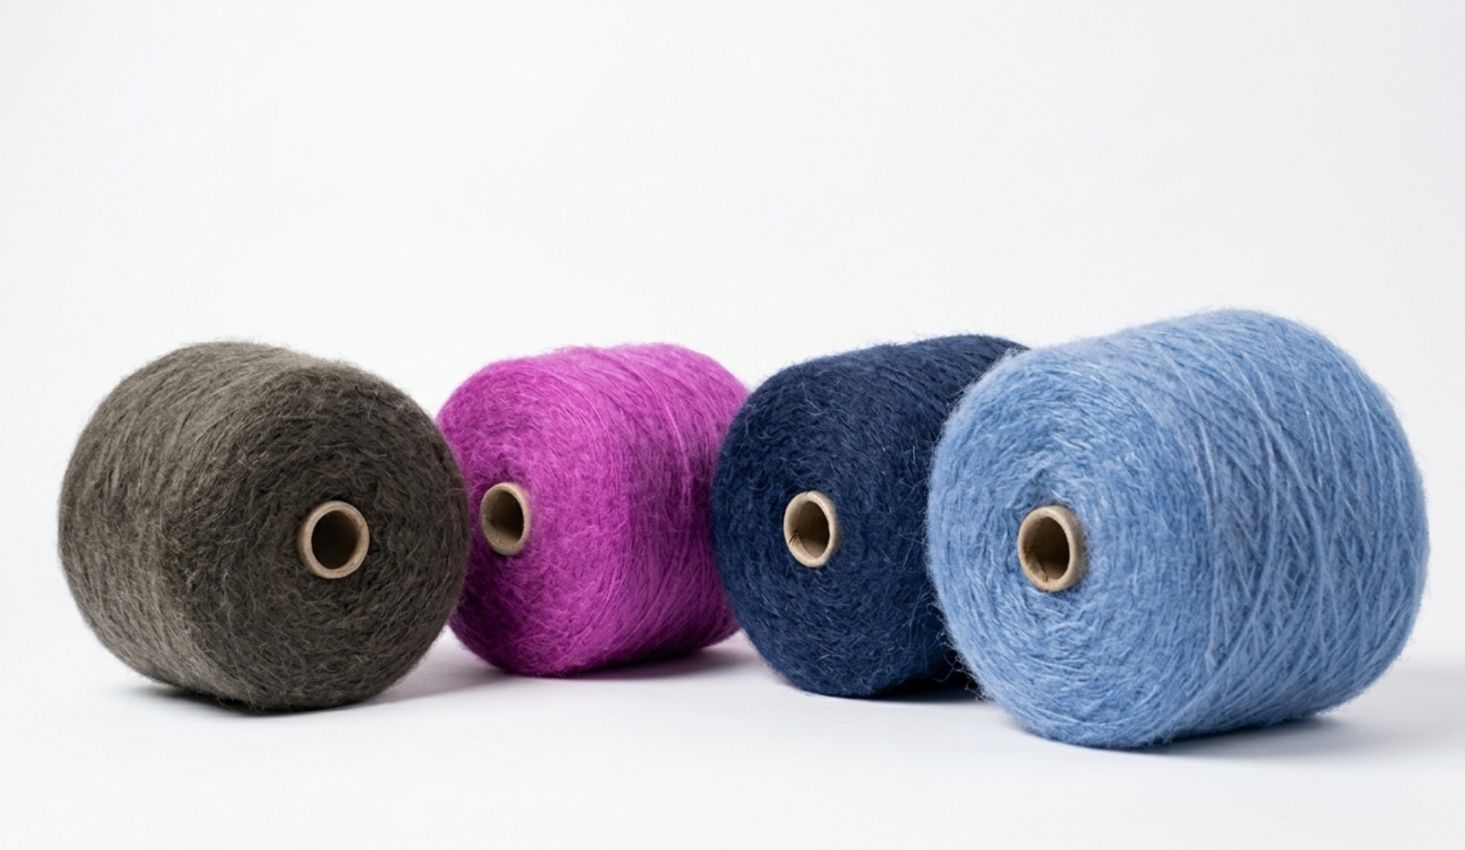
El color se lee distinto según la superficie, la estructura del punto y la luz. Un tono que en la muestra parecía cálido puede volverse plano en un panel grande, y dos colores que armonizaban en la mesa pueden pelearse en la prenda terminada. En hilados con textura la diferencia crece: un cardado o un brushed rompen la luz y bajan la saturación aparente frente a un hilado liso del mismo tono. Y con fibras de brillo natural como la alpaca o el mohair, cualquier variación se amplifica en vez de disimularse.
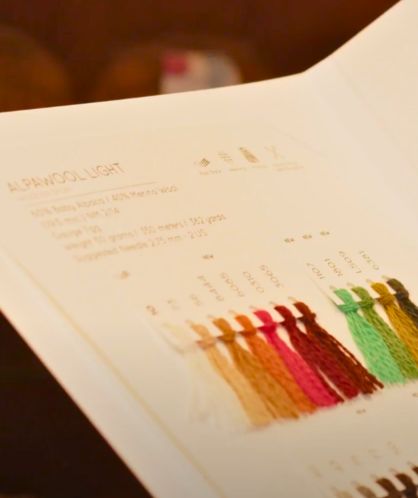
Hay además un dato de ficha que decide si el color va a sobrevivir al uso: la solidez. Suri Air, por ejemplo, tiene solidez 4 en seco y 3/4 en húmedo. Traducido a consecuencia: aguanta bien el roce normal, pero si la prenda combina ese tono con uno claro y va a usarse con humedad, eso se evalúa antes y no después del primer reclamo.
Cómo evitarlo: aprueba el color en un panel del tamaño y el punto reales, mirado con luz natural y con luz de tienda. Pide la solidez junto con la ficha —en seco, en húmedo y al lavado— y deja por escrito con el proveedor qué tolerancia de tono es aceptable antes de que la producción arranque. Un acuerdo de tolerancia que no existe en papel siempre se resuelve a favor del que ya tiñó.
Este error no duele en la primera producción. Duele en la reposición, que es donde está el margen.
Cerrar una colección alrededor de un color que era remanente de lote significa que cuando tu cliente vuelva a pedir (y si la colección funcionó, va a volver a pedir) ese color ya no está. Quedan dos salidas malas: sustituirlo por un aproximado y explicar la diferencia, o decir que no.
La conversación existe, simplemente se tiene tarde: se pregunta por la disponibilidad durante la producción, cuando había que preguntarla durante el desarrollo. Y es exactamente la diferencia entre comprar de un stock permanente y comprar de una producción puntual. Un stock service mantiene la carta disponible de forma continua: en Andes Tweed son 28 colores, en Nuna Brushed 27, en Suri Air 14, y están ahí para el segundo pedido igual que para el primero.
Cómo evitarlo: antes de cerrar la carta, pregunta por cada color si es de línea permanente o de lote. Es una sola pregunta y define si tu colección es repetible o desechable.
En el cronograma, el hilado suele aparecer como una línea que dice "compra de materia prima" con dos semanas asignadas. En realidad esa línea contiene la aprobación de la muestra, el teñido si el color no está en stock, el despacho, el transporte y la recepción en almacén. Cada una tiene su propia manera de retrasarse.
Con fibras nobles, los tiempos de abastecimiento son especialmente sensibles. Una alpaca de color específico o un mohair de micronaje determinado no se consiguen en cualquier proveedor en cualquier momento. Si el proveedor no tiene stock, el tiempo de producción del hilado puede superar las 8 a 12 semanas, sin contar el tiempo de transporte ni los procesos aduaneros.
Cómo evitarlo: pide fecha real de disponibilidad por color, no un promedio del proveedor. Cuando el hilado sale de stock permanente el despacho es cuestión de días, y esa certeza suele valer más que un descuento. Si un color de tu carta necesita teñido, decide temprano si el cronograma lo aguanta o si conviene reemplazarlo por uno disponible, y toma esa decisión en desarrollo, no cuando ya no haya alternativa.
Una galga fuera de rango se paga en horas de máquina, y las horas de máquina no se recuperan.
Este error ocurre frecuentemente cuando el desarrollo de producto y el equipo de producción trabajan de forma separada: el diseñador elige el hilado por su aspecto y tacto, y el equipo de producción descubre el problema cuando el hilado ya está comprado y el calendario de producción no permite cambios.
Cada hilado tiene un rango de galga en el que corre bien, y ese rango viene en la ficha porque no se deduce del grosor. Mira estos cuatro:
| Hilado | Título | Galga sugerida |
| Alpaloop 5 | Nm 1/5 | 3gg |
| Suri Air | Nm 1/9.4 | 5–7gg |
| Alpawool Light | Nm 2/14 | 7gg |
| Nuna Brushed | Nm 1/15.6 | 10gg |
Alpaloop 5 es más grueso que Suri Air y va en una galga mucho más abierta; hasta ahí, la lógica funciona. Pero la regla mental de "más fino, más galga" se rompe en cuanto entran el volumen del hilado, la torsión y el acabado. Por eso la galga se lee en la ficha del hilado que vas a usar y no se estima por analogía con otro.
Forzar un hilado fuera de su rango tiene dos resultados posibles, ambos caros: demasiado fino para la máquina y el hilo rompe todo el tiempo, con la producción detenida a cada rato; demasiado grueso y el tejido queda abierto, sin cuerpo, con el consumo disparado.
Y hay un detalle que se pasa por alto: el rendimiento no es si teje o no teje. Es cuántas piezas por turno salen y cuántas paradas hubo. Un hilado que "sí corre" pero rompe cada quince minutos cuesta el doble de lo que ahorraste al elegirlo.
Cómo evitarlo: mete a producción en la selección del hilado desde el primer día, no cuando ya está comprado. Cruza la galga sugerida de la ficha con las máquinas que realmente vas a tener disponibles para esa producción, no con el parque completo. Y mide la muestra en tiempo de máquina, no solo en resultado visual.
Es el error más tentador porque llega disfrazado de buena noticia: aparece un precio por kilo mejor justo cuando toca la segunda tanda.
Pero un hilado de la misma composición y el mismo título no es el mismo hilado. Cambian la torsión, el proceso de hilatura, el teñido y la consistencia de color entre lotes. El resultado típico es una colección con dos generaciones de prenda: el mismo modelo, el mismo código, y un tono o una mano ligeramente distinta. El cliente sí lo nota, y lo nota exactamente cuando compara la prenda nueva con la que ya tenía.
El ahorro rara vez sobrevive a la cuenta completa: hay que rehacer muestras, revalidar color, ajustar máquina y asumir el riesgo de un lote que llega distinto. Suma eso y el precio por kilo deja de ser la variable importante.
Cómo evitarlo: si el precio es el problema, negócialo con tu proveedor actual antes de buscar alternativas; el volumen y el calendario de pedidos son variables reales y casi siempre hay margen ahí. Si aún así vas a evaluar a otro, hazlo entre colecciones y no dentro de una. Y si el cambio es inevitable, trátalo como un desarrollo nuevo, con su muestra y su aprobación de color, no como una reposición.
Si los miras juntos, los siete son la misma decisión tomada en momentos distintos: resolver hoy con información que solo aparece mañana.
El hilado se elige sin tejerlo. El consumo se calcula sin producir. El color se aprueba sin verlo grande. La reposición se asume sin preguntar. El cronograma se arma sin confirmar. La galga se define sin medir la máquina. El proveedor se cambia sin probar.
En los siete casos había una prueba pequeña, barata y rápida que se saltó y que habría costado una fracción de lo que terminó costando el error.
Desarrollar una colección con fibras nobles no exige más certezas que cualquier otra. Exige conseguirlas antes, cuando todavía son baratas.
¿Cuánto margen de merma debo considerar al calcular el consumo de hilado?
El único número que sirve es el tuyo: mide la merma real de una producción anterior con un hilado y un punto comparables, porque depende de tu máquina y tu proceso. Lo que no funciona es calcular sobre el consumo teórico de la ficha y no dejar colchón de reposición.
¿Cómo sé si un hilado es compatible con la galga de mi máquina?
Consultando la galga sugerida en su ficha técnica, no estimándola a partir del grosor. Alpaloop 5 (Nm 1/5) va en 3gg y Nuna Brushed (Nm 1/15.6) en 10gg, pero entre esos extremos el volumen y el acabado del hilado pesan tanto como el título. Si tienes dudas, pide una muestra tejida en tu galga antes de comprometer el pedido.
¿Por qué el color se ve distinto en la muestra pequeña y en la prenda?
Porque se lee según la superficie, la estructura del punto y la luz. En hilados con textura, como los cardados o los brushed, el efecto es mayor: la superficie irregular rompe la luz y baja la saturación aparente. Y en fibras de brillo natural como la alpaca o el mohair, cualquier variación se amplifica en lugar de disimularse.
¿Qué diferencia hay entre comprar de stock permanente y comprar producción a pedido?
El stock permanente mantiene la carta de colores disponible de forma continua: la reposición sale en días y el color de tu segunda producción es el mismo de la primera. La producción a pedido se fabrica para tu orden, el color puede ser exactamente el que quieres, pero el tiempo y el mínimo son otros.
¿Vale la pena cambiar de proveedor por un mejor precio por kilo?
Entre colecciones puede valer la pena; dentro de una, casi nunca. Un hilado de igual composición y título puede diferir en torsión, hilatura y tono, y rehacer muestras, revalidar color y ajustar máquina suele costar más que la diferencia de precio.
Ninguno de estos siete errores tiene que ver con falta de oficio. Tienen que ver con el momento en que se toma cada decisión y con lo barato que es equivocarse antes de producir frente a lo que cuesta descubrirlo después.
La prueba pequeña siempre gana. Tejer la muestra en la galga real. Ver el color en un panel grande. Preguntar por la disponibilidad futura. Confirmar la fecha de despacho. Nada de eso toma más de unos días, y cada uno evita un problema que en producción ya no tiene arreglo.
En Essentials el pedido mínimo es de 1 kg por cono, con carta de colores permanente, galga sugerida en cada ficha y stock visible en línea. Es suficiente para tejer tu muestra real, probarla en tu máquina y aprobar el color en grande antes de comprometer una colección entera.